
Exigences relatives aux packs de batteries pour excavatrices, chargeuses et camions miniers
Exigences relatives aux batteries pour excavatrices, chargeuses et camions miniers
L’électrification des engins tout-terrain ne consiste pas à remplacer un moteur diesel par un moteur électrique et à ajouter la plus grande batterie disponible. Les excavatrices, les chargeuses sur pneus et les camions miniers imposent des exigences très différentes à un système énergétique, tout en opérant dans des environnements où les temps d’arrêt, la surchauffe, les dommages dus aux chocs et l’accès limité à la recharge peuvent rapidement compromettre un projet. La batterie adaptée pour excavatrices, chargeuses et camions miniers doit donc être conçue en fonction du cycle de travail, de l’architecture du véhicule, du plan énergétique du site et de la stratégie de sécurité, et non sélectionnée uniquement sur la base de sa capacité nominale.
Pour les propriétaires de flottes et les fabricants d’équipements, la question essentielle est pratique : la batterie peut-elle fournir la puissance requise pendant toute la durée du poste, se recharger dans la fenêtre d’exploitation disponible, rester stable dans des conditions difficiles et le faire pendant suffisamment d’années pour que l’économie du cycle de vie soit crédible ? Une réponse fiable exige d’aller au-delà des kWh et de considérer la tension, le comportement en décharge, le refroidissement, la protection du boîtier, l’intégration des commandes, la maintenabilité et la gestion du risque d’incendie comme un seul système.
Commencer par le cycle de travail réel de la machine
La première donnée de conception doit être le comportement mesuré de la machine plutôt qu’une hypothèse de consommation énergétique quotidienne. Les excavatrices combinent souvent des pics brusques de puissance hydraulique avec des périodes de demande plus faible lors des repositionnements ou de l’attente des camions. Une chargeuse peut répéter de courts cycles de chargement à forte intensité, avec d’importantes possibilités de récupération d’énergie lors de la décélération. Les camions miniers peuvent être soumis à une demande de traction soutenue sur les routes de transport en montée, suivie d’une récupération potentiellement importante lors des descentes. Ces profils déterminent à la fois la consommation d’énergie et les capacités de puissance continue et de pointe requises de la batterie.
Une batterie dimensionnée uniquement sur la consommation moyenne peut sembler adéquate dans un tableur, mais atteindre ses limites de tension lors d’excavations intensives, d’accélérations avec godet plein, de montées en pente ou de démarrages par temps froid. À l’inverse, une batterie surdimensionnée ajoute de la masse, occupe un espace d’intégration précieux et augmente le coût d’investissement. L’objectif est de disposer d’une énergie utilisable correspondant à une fenêtre d’exploitation définie avec une réserve raisonnable, tandis que l’architecture des cellules et du pack peut gérer en toute sécurité les plus forts courants attendus.
Les équipes de projet doivent établir au moins les éléments suivants avant la sélection finale de la batterie :
- Heures de travail actif, temps d’inactivité, pauses et changements de poste.
- Charges hydrauliques, de traction et auxiliaires de pointe dans les pires conditions normales.
- Charge utile, densité des matériaux, distance de transport, pentes et résistance au roulement pour les équipements de transport.
- Température ambiante, exposition solaire, poussière, exposition à l’eau et altitude.
- Fenêtres de recharge, capacité réseau disponible et faisabilité opérationnelle de la recharge d’opportunité.
- Disponibilité requise du véhicule lorsqu’une batterie est en maintenance ou en cours de remplacement.
Cet exercice révèle souvent que deux machines ayant le même poids en ordre de marche nécessitent des configurations de batterie très différentes. Il évite également une erreur d’approvisionnement courante : comparer les packs uniquement par leur énergie nominale tout en ignorant la compatibilité de tension et la fourniture de puissance.
La capacité doit être utilisable sur le terrain, et pas seulement nominale sur le papier
La capacité nominale constitue le point de départ de la planification de l’autonomie, mais elle ne représente pas l’ensemble du budget énergétique d’exploitation. La part utilisable d’un pack dépend de la plage d’état de charge approuvée, de la température, du profil de charge, de la marge prévue pour le vieillissement de la batterie et de la stratégie de commande du véhicule. Une flotte qui utilise régulièrement les packs jusqu’à un très faible état de charge peut gagner du temps de fonctionnement à court terme, mais elle dispose aussi de peu de marge face à un cycle imprévu plus long, à une file d’attente au chargeur ou à une disponibilité énergétique réduite par temps difficile.
Pour les équipements à forte utilisation, il est généralement préférable de définir les besoins énergétiques à partir de la journée de production répétable la plus exigeante, puis de vérifier si les périodes de recharge et d’attente peuvent restaurer suffisamment d’énergie sans perturber l’affectation des machines. Les applications minières méritent une attention particulière, car une modification de l’itinéraire, une route humide, un changement de charge utile ou une montée plus longue peuvent modifier sensiblement la consommation. La même logique s’applique aux chargeuses travaillant sur des stocks, où les conditions du sol et les facteurs de remplissage des godets évoluent au cours de la journée.
La tension est tout aussi importante. Les systèmes à tension plus élevée peuvent réduire le courant pour un niveau de puissance donné, ce qui peut aider à gérer la section des conducteurs et les pertes résistives. Toutefois, l’onduleur du véhicule, les convertisseurs DC/DC, le matériel de recharge, les contacteurs, la conception de l’isolation et les procédures de maintenance doivent tous être conçus pour cette plage de tension. La plage de fonctionnement du pack, et pas seulement sa tension nominale, doit être compatible avec l’ensemble du système électrique.
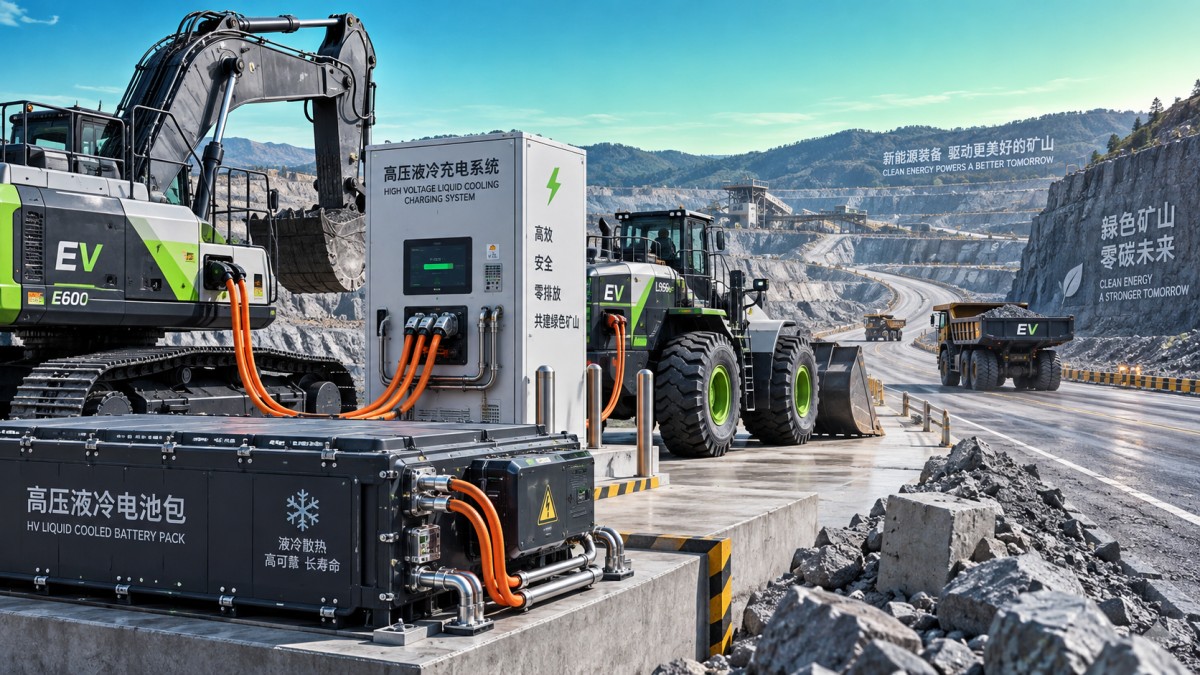
La puissance, la récupération d’énergie et la recharge doivent être considérées ensemble
Les engins tout-terrain consomment rarement de l’énergie à un rythme constant. Les fonctions hydrauliques peuvent créer des pointes de demande courtes et intenses ; les camions lourds peuvent maintenir des charges de traction élevées lors de longues montées ; et le freinage régénératif peut renvoyer une puissance importante vers la batterie lors de la décélération ou des déplacements en descente. Un pack adapté doit pouvoir accepter et délivrer ces courants dans les limites de sa température et de sa tension.
L’énergie régénérative est précieuse, mais elle ne doit pas être considérée comme une autonomie garantie. Sa quantité récupérable dépend du profil de l’itinéraire, de la charge utile, de la température de la batterie, de l’état de charge actuel et des limites du système de commande. Une batterie presque pleine peut ne pas être en mesure d’accepter toute la puissance régénérative disponible. Sur un itinéraire minier en descente, il ne s’agit pas seulement d’une question d’efficacité ; cela affecte la gestion de l’énergie de freinage et le comportement du véhicule. La batterie, l’onduleur et la stratégie de freinage doivent être examinés comme une conception coordonnée.
Le choix de la recharge découle des opérations, et non d’une préférence pour le chargeur le plus rapide. Une puissance de recharge élevée peut réduire le temps de rotation, mais elle affecte également l’infrastructure réseau, l’évacuation de chaleur, les exigences relatives aux connecteurs, la manipulation des câbles et les considérations liées à la durée de vie de la batterie. Un taux de recharge standard peut être approprié lorsque les machines disposent de pauses planifiées ou d’un temps d’arrêt nocturne. Dans les opérations continues, la recharge d’opportunité, les packs interchangeables ou une réserve énergétique installée plus importante peuvent être plus adaptés. Chaque option modifie l’agencement du véhicule et le flux de travail du site.
La gestion thermique est une exigence de productivité
Les packs destinés à la construction et à l’exploitation minière sont exposés à la chaleur générée par les courants élevés, les conditions météorologiques extérieures, les systèmes hydrauliques, les moteurs et la recharge. Ils sont également confrontés aux démarrages à froid, qui peuvent limiter l’acceptation de la recharge et modifier la puissance disponible. La gestion thermique n’est donc pas une fonction accessoire. Elle détermine si une machine électrique peut maintenir des performances prévisibles tout au long d’une journée de travail.
Le refroidissement liquide est souvent envisagé pour les packs industriels à haute énergie et haute puissance, car il peut assurer un transfert thermique plus contrôlé qu’une configuration uniquement refroidie par air dans des installations compactes sur véhicule. Néanmoins, la conception doit être évaluée comme une boucle de refroidissement complète : acheminement du liquide de refroidissement, fiabilité de la pompe, accès pour l’entretien, détection des fuites lorsque cela est applicable, logique de commande et comportement en cas de défaillance. Un système thermique robuste doit gérer l’uniformité de température entre les cellules ainsi que la température moyenne du pack. Des déséquilibres importants peuvent accélérer le vieillissement inégal et rendre l’estimation de l’état de charge moins fiable.
Les indications de température doivent également être lues avec attention. Une plage de température ambiante de fonctionnement ne signifie pas une puissance disponible, une vitesse de recharge ou une durée de vie identiques à chaque point de cette plage. Les décideurs doivent demander aux fournisseurs de préciser le comportement de déclassement attendu et les conditions utilisées pour définir les limites de fonctionnement.
Le boîtier doit résister aux conditions du chantier
Les cellules de batterie sont peut-être la partie la plus visible d’un programme d’électrification, mais l’intégration mécanique détermine souvent si un pack résiste à une utilisation réelle. Les excavatrices et les chargeuses transmettent des chocs et des vibrations à travers leurs structures. Les camions miniers fonctionnent dans la poussière, la boue, les projections d’eau, les impacts répétés et parfois des environnements corrosifs. Le boîtier, le système de montage, les connecteurs haute tension, le routage des faisceaux, les raccords de refroidissement et les interfaces d’entretien doivent tous être évalués en fonction de l’emplacement réel sur la machine.
Les indices de protection contre les infiltrations fournissent des informations utiles, mais ne doivent pas être interprétés comme une garantie universelle. Un indice IP couvre des conditions d’essai spécifiques ; il ne permet pas à lui seul de déterminer si la position de montage d’un pack est protégée contre les projections de pierres, les pratiques de lavage à haute pression, l’accumulation de boue ou les vibrations à long terme. La flotte doit définir dès le départ les méthodes de nettoyage, l’exposition attendue à l’eau et les risques d’impact probables, en particulier pour les packs montés sous le châssis ou sur les côtés.
Le poids et le centre de gravité sont également importants. Un grand pack peut améliorer l’autonomie, mais il peut affecter les charges sur essieu, la stabilité, les performances de levage, la garde au sol et les procédures d’entretien. La décision d’ingénierie ne consiste pas simplement à « installer le plus grand pack ». Il s’agit de placer le stockage d’énergie là où le véhicule reste sûr, accessible et équilibré dans les conditions de charge prévues.
La sécurité dépend d’une détection et d’un contrôle multicouches
Pour les équipements tout-terrain haute tension, la sécurité doit couvrir le fonctionnement normal, les conditions anormales, la réponse aux collisions, la recharge, l’isolement pour la maintenance et la prévention des incendies. Le système de gestion de batterie surveille les tensions des cellules, les températures, le courant et d’autres signaux de fonctionnement. Il doit communiquer clairement avec les commandes du véhicule afin que les défauts puissent être identifiés, enregistrés et traités selon une séquence définie, plutôt que de devenir une perte de puissance inexpliquée sur le terrain.
L’équilibrage passif peut favoriser la cohérence des tensions des cellules au fil du temps, mais l’équilibrage ne représente qu’une partie de la gestion de la batterie. Les examens d’approvisionnement doivent étudier la surveillance d’isolement, la logique des contacteurs, le comportement de précharge, les interfaces d’arrêt d’urgence, le signalement des défauts et les protocoles de communication. CAN est couramment important pour l’intégration au véhicule, tandis que LAN ou RS485 peuvent prendre en charge certaines interfaces de diagnostic ou de niveau système. La configuration appropriée dépend de l’architecture de l’OEM et du modèle de service.
La protection contre les incendies doit être évaluée comme une réponse multicouche plutôt que comme un composant unique. La détection interne, les mesures d’extinction au niveau des groupes, l’accès pour la lutte externe contre l’incendie, les barrières thermiques, les procédures d’urgence et la formation des opérateurs répondent chacun à différentes dimensions du risque. Les réglementations locales, les règles du site, les attentes des assureurs et les exigences au niveau du véhicule peuvent tous influencer la conception finale. Ces éléments nécessitent une confirmation spécifique au projet plutôt que des hypothèses générales.
Un point de référence pratique pour l’intégration industrielle
Un exemple des paramètres à examiner lors de l’évaluation d’une batterie industrielle est l’ENNP-BES-418. Ce pack offre une capacité nominale de 418 kWh à une tension nominale de 1331.2 V, avec une plage de tension de fonctionnement de 1040 V à 1518.4 V. Sa chimie de cellule LFP-314, son refroidissement liquide, son approche de gestion de batterie à équilibrage passif et son niveau de protection IP55 illustrent la manière dont l’énergie, le refroidissement, les commandes et la protection du boîtier sont combinés dans une même architecture de pack.
La configuration418kWh est spécifiée pour des applications industrielles et présente des dimensions de 1450 mm × 1450 mm × 2600 mm pour un poids indiqué de 4 tonnes. Ces valeurs physiques sont aussi importantes que les caractéristiques électriques lors des études de faisabilité du véhicule. Sa plage de température de fonctionnement déclarée est de -20°C à 60°C, son altitude de fonctionnement peut atteindre 2,000 m, et la plage d’utilisation recommandée de l’état de charge est de 5% à 100%. La durée de vie indiquée des cellules est d’au moins 6,000 cycles à 25°C, avec une profondeur de décharge de 95% et une capacité de fin de vie de 80% ; les résultats réels du cycle de vie dépendront toutefois des conditions thermiques de l’application, du profil de recharge et de la rigueur de maintenance.
EN New Power Technology (Shandong) Co., Ltd., créée en 2020 en tant que filiale à 100% d’une société cotée, travaille sur des systèmes d’alimentation à énergie nouvelle pour les engins tout-terrain ainsi que sur des solutions de stockage d’énergie pour réseaux intelligents. Pour les programmes de machines, la valeur d’une organisation intégrée de R&D, de fabrication et de vente ne se limite pas à la fourniture de composants. Elle réside dans sa capacité à échanger sur les interfaces électriques, l’intégration du pack, les conditions thermiques, les exigences de communication, la cohérence de fabrication et les attentes de service sur le terrain avant qu’une machine n’entre en déploiement en volume.
Évaluer la batterie comme partie intégrante du système d’exploitation
Les décisions d’électrification les plus fiables sont prises lorsque les équipes d’ingénierie véhicule, d’exploitation de mine ou de site, d’infrastructure électrique, de maintenance et de sécurité participent dès le début. Un pack techniquement performant peut néanmoins compromettre un déploiement opérationnel si le plan de recharge crée des files d’attente, si le personnel de service ne dispose pas de procédures d’isolement ou si le pack ne peut pas être retiré sans un temps d’arrêt excessif de la machine.
Avant de s’engager sur une configuration, validez les données de cycle de travail de la machine, la demande de puissance dans le pire cas, l’enveloppe d’installation réelle, l’agencement du refroidissement, l’interface de recharge, l’exposition environnementale et le processus de réponse aux défauts. Pour les flottes passant du diesel à l’électrique, il est également judicieux de modéliser ce qui se passe lors d’une journée exceptionnelle : un changement de poste retardé, une température hivernale plus basse, un itinéraire de transport plus long ou un chargeur temporairement indisponible. Ces conditions, plutôt que les seules spécifications nominales, montrent si une batterie pour excavatrices, chargeuses et camions miniers est réellement prête à effectuer le travail attendu.
